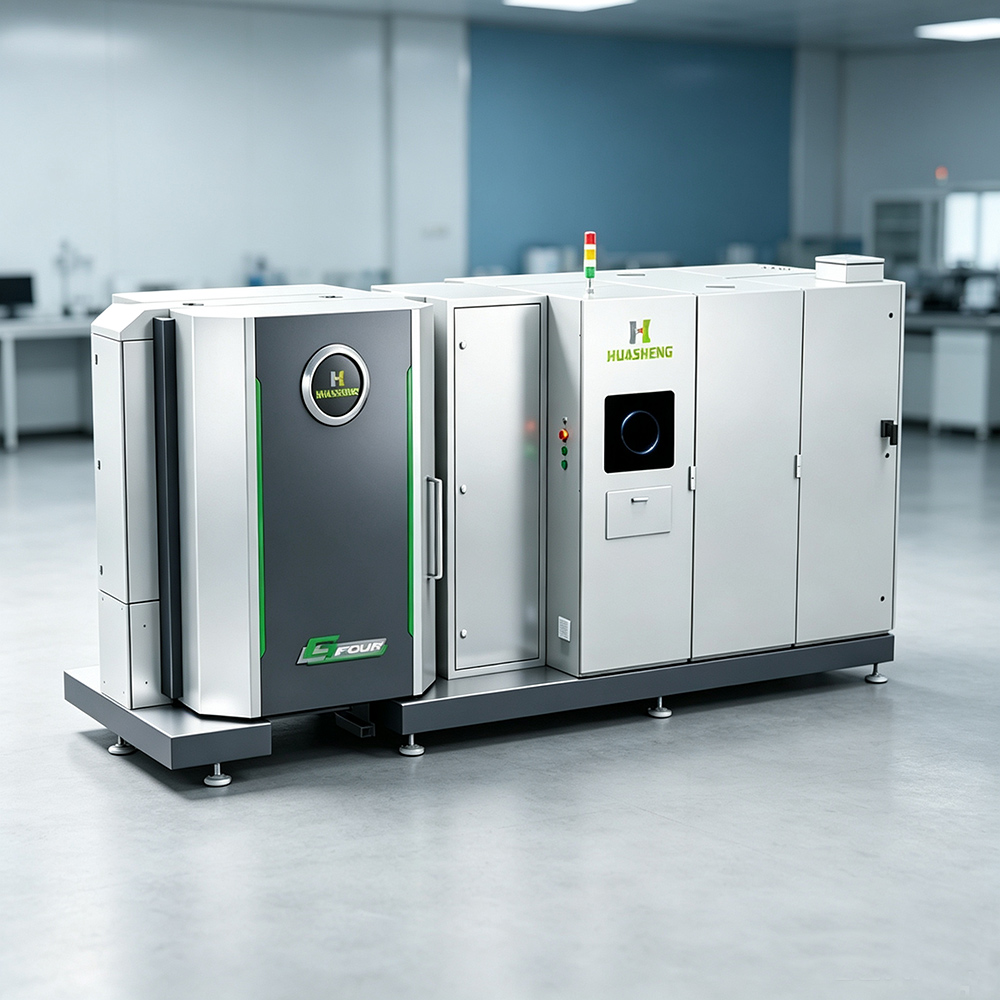
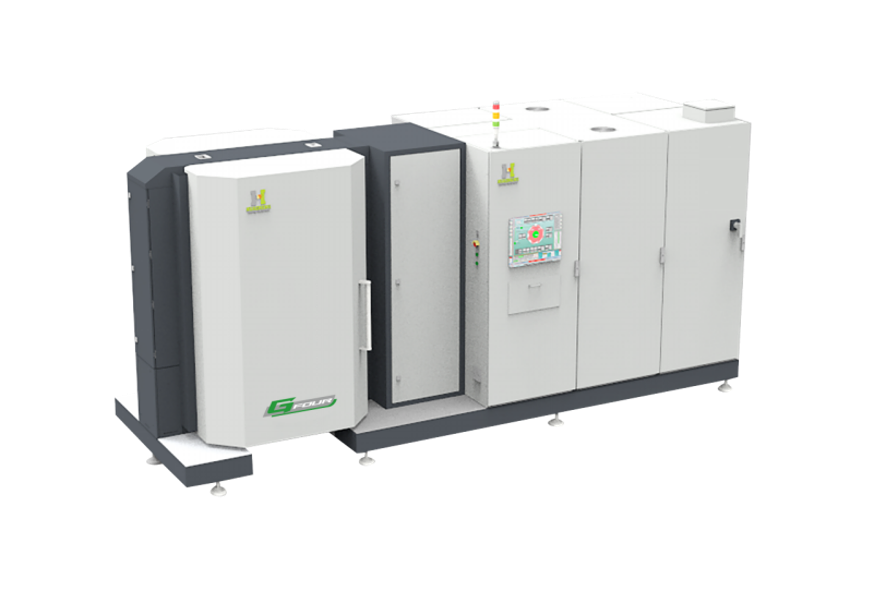
GFOUR - საფარის აღჭურვილობა

15 +
წლების გამოცდილება

700 +
ინსტალაციები მთელ მსოფლიოში

ორიგინალი მწარმოებლის
ხელმისაწვდომი გადაწყვეტილებები

30 +
ქვეყნები და რეგიონები
გლუვი ზედაპირი
მაღალი სიგლუვე, წვეთების გარეშე ზედაპირი, უკიდურესად დაბალი ხახუნის კოეფიციენტი და თითქმის დეფექტების გარეშე ზედაპირის ხარისხი.
ძლიერი ცვეთამედეგობა
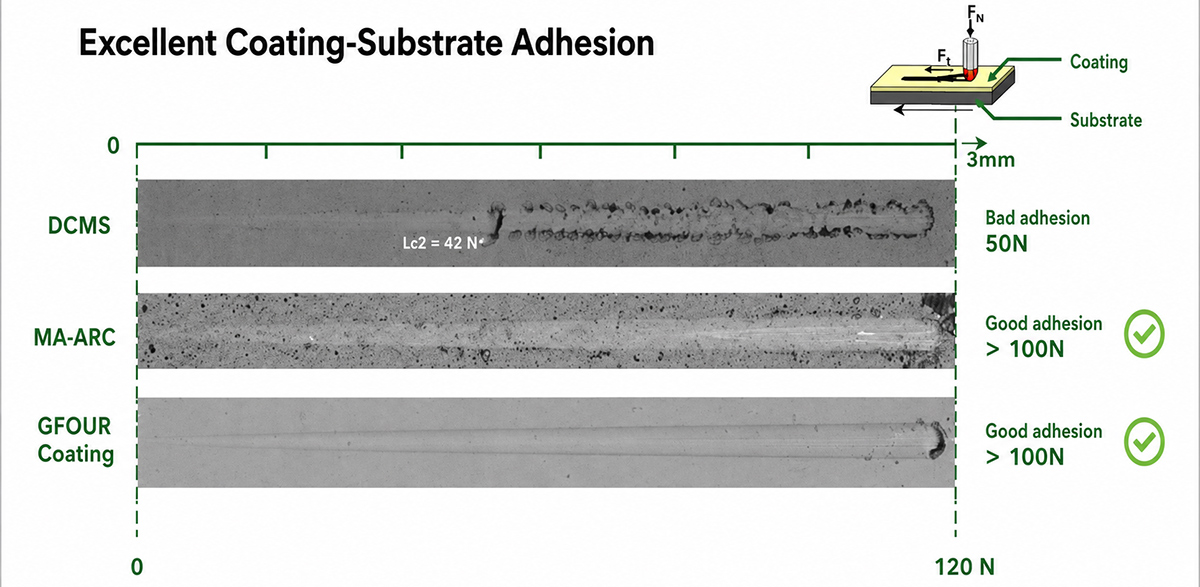
აერთიანებს მაღალ სიმტკიცეს, მაღალ სიმკვრივეს და საფარ-სუბსტრატის ძლიერ ადჰეზიას გამორჩეულ ცვეთამედეგობასთან, რაც მნიშვნელოვნად აუმჯობესებს საჭრელი ხელსაწყოებისა და ყალიბების მომსახურების ვადას.
დაბალი დაძაბულობის საფარი
დაბალი დატვირთვა; მაღალი ცვეთისადმი მდგრადობის უზრუნველყოფის პარალელურად, საფარს აქვს უკიდურესად მაღალი სიმტკიცე, რაც ინარჩუნებს ჭრის კიდეების მთლიანობას საფარის ბზარების ან აქერცვლის გარეშე.
მოქნილი იონიზაციის კონტროლი
იონიზაციის სიჩქარის რეგულირება, რაც საფარის მუშაობის მოქნილ შესაბამისობას უზრუნველყოფს. პროცესი მოქნილია და საფარი შეიძლება იყოს როგორც სქელი, ასევე თხელი.
- 0.5~30 მკმ
- მაქს. 3 მკმ/სთ
- გლუვი საფარიწვეთების გარეშე
- მაღალი ადჰეზიაძალა
- მაღალი სიმტკიცე და მაღალი სიმკვრივე
- დაბალი სტრესი
ტექნიკური მახასიათებლების ჩვენება:
საფარის მახასიათებლები: გლუვი ზედაპირის შენარჩუნებისას, კრისტალური სტრუქტურის თავისუფლად რეგულირება შესაძლებელია, რაც საფარის სიმკვრივისა და სიმტკიცის მოქნილ შესაბამისობას იძლევა.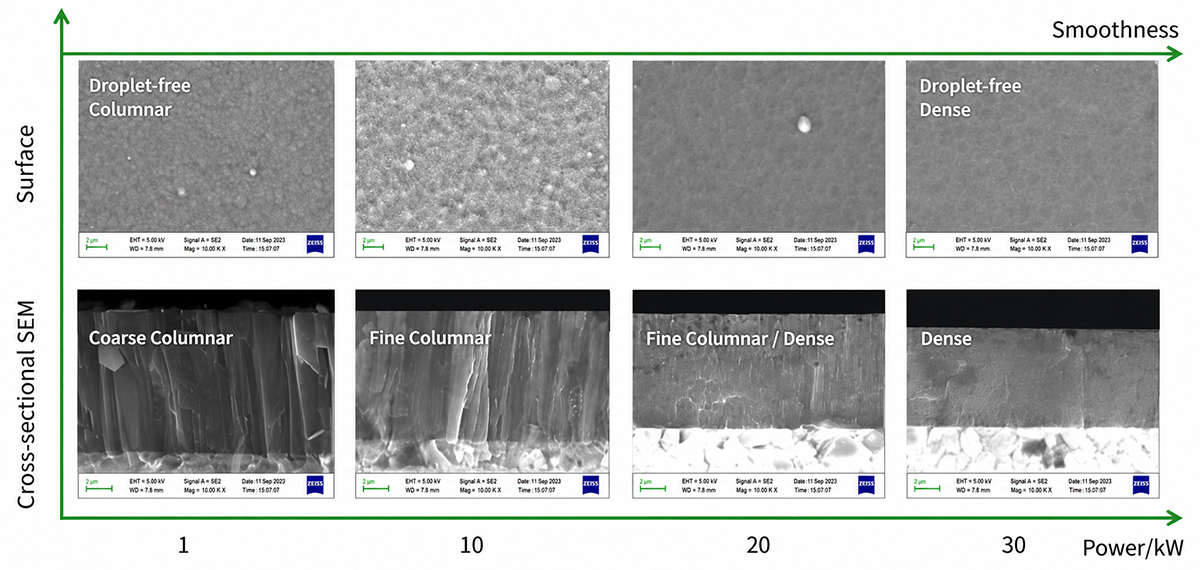
მაღალი სიმტკიცისა და სიმკვრივის შენარჩუნებისას, საფარი ხასიათდება დაბალი დაძაბულობით, რაც ხელს უწყობს ჭრის კიდეების მთლიანობის დაცვას და საფარის ბზარების ან აქერცვლის თავიდან აცილებას.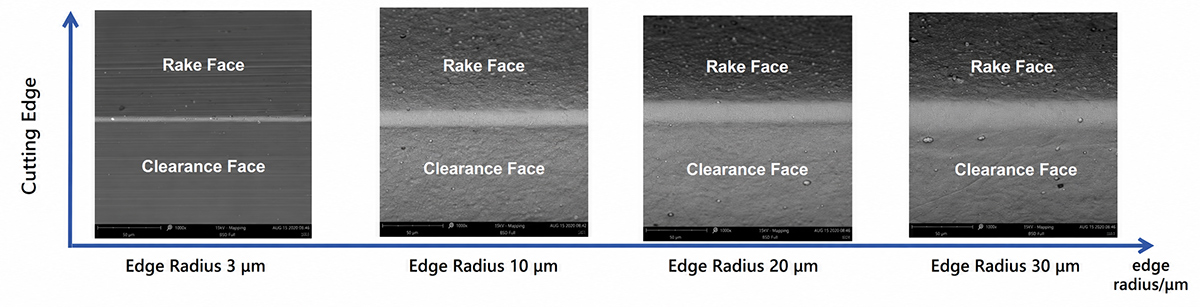
მოდელის ნომერი | გფური |
| საფარის ტექნოლოგია | მე-4 თაობის ჰიბრიდული საფარის ტექნოლოგია |
| გრავირება | სველი ლატერალური გრავირება |
| ზომა (მმ) | L4850*W1600*H2400 |
კამერის მოცულობა (მ³) | 0.76 |
ეფექტური საფარის ფართობი (მმ) | F500*400 |
მაქსიმალური სამუშაო ტემპერატურა (℃) | 650 |
ტევადობა (ხეები) | 7 |
| ჩასმა დატვირთვა (APMT1135) | 8400 ცალი |
| მრგვალი ხელსაწყოს დატვირთვა (D4 * 50L) | 2520 ცალი |
| მაქსიმალური დატვირთვა (კგ) | 300 |
| ღერძის დიამეტრი (მმ) | F130 |
| პროცესის დრო (სთ) | ოქრო: 6~8 |
GFOUR HiPIMS საფარის სია
| სახელი | კომპონენტები | ფერი | სისქე/მმ | სიმტკიცე/GPa | ნარჩენი სტრესი/GPa | აპლიკაცია |
|---|---|---|---|---|---|---|
| U1 | AlTiN-ზე დაფუძნებული | მუქი ნაცრისფერი | 0.5-6 | 38±2 | -3.0±1 | აბრაზიული დამუშავება/გლუვი ზედაპირის დამუშავება |
| U3 | AlTiN-ზე დაფუძნებული | მუქი ნაცრისფერი | 9.0±20% | 38±2 | -3.0±1 | მძიმე დამუშავების დამუშავება |
| S2 | AlTiSiN | ბრინჯაო | 1-3 | 40±2 | -4.0±1 | ზოგადი დანიშნულების / მაღალი სიმტკიცის ფრეზირება / უჟანგავი ფოლადის ტრინგირება / ონკანების დამუშავების დასრულება |
| HSN3 | AlTiSiN | მუქი მეწამული | 3.0±15% | 40±2 | -4.0±1 | მაღალი სიმტკიცის ფრეზირება / უჟანგავი ფოლადის ტრინგირება |
| HTB | TiB2 | ვერცხლი | 1.5±10% | 35±2 | -3.5±1 | ტიტანის შენადნობის ზოგადი დამუშავება |
| R2 | ALCrN | მუქი ნაცრისფერი | 3±15% | 35±2 | -4.5±1 | ონკანები, შტამპის სახვრეტები, ფოლადის ნაწილების ფრეზირება/ბურღვა |
| T1 | მჯერა | ოქრო | 4.5±20% | 32±2 | -3.0±1 | ზოგადი დანიშნულება |
| T5 | TiCN | ბრინჯაო | 3±15% | 32±2 | -4.0±1 | პერფორაციის, ინექციური ჩამოსხმის და ჭრის ხელსაწყოების გამოყენება |
GFOUR HiPIMS საფარის აღჭურვილობის გამოყენების შემთხვევები
GFOUR U სერიის გამოყენება ფრეზირებაში
ინსტრუმენტის მონაცემები:
• APMT1135PDER, D17
სამუშაო ნაწილი:
• Cr12MoV (~48HRC)
(JIS SKD11, AISI D2, DIN 1.2601)
ტესტის პირობა: ბოლო სახის ფრეზირება
• ჭრის სიჩქარე: Vc = 117 მ/წთ
• მიწოდების სიჩქარე: Fz = 0.23 მმ/ზ
• ჭრის სიღრმე: ap = 0.1 მმ
• გაგრილების სიგანე: ae = 12.75 მმ
• გაგრილების მეთოდი: ჰაერით გაგრილება
ტესტირების შედეგი:
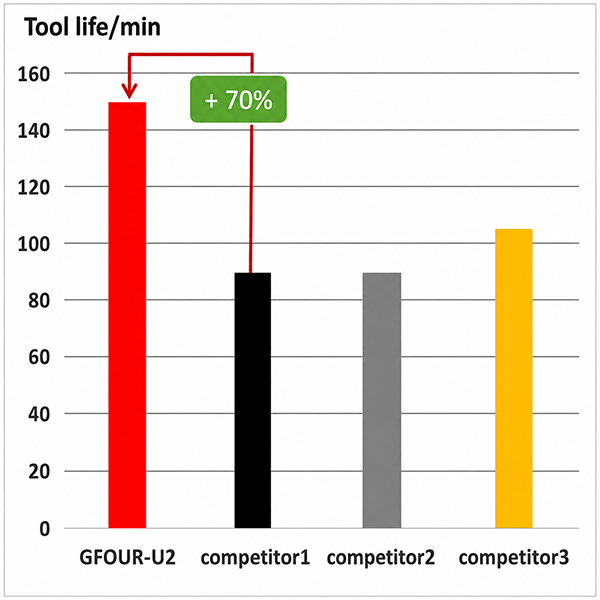
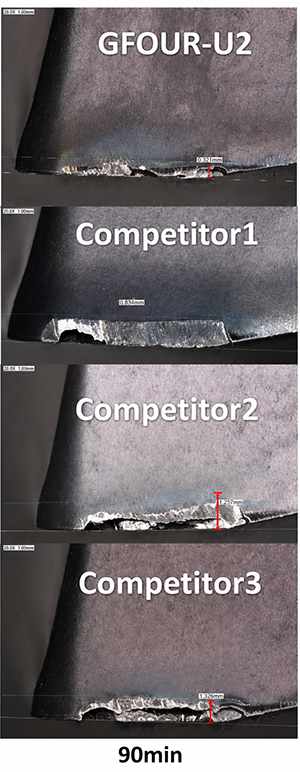
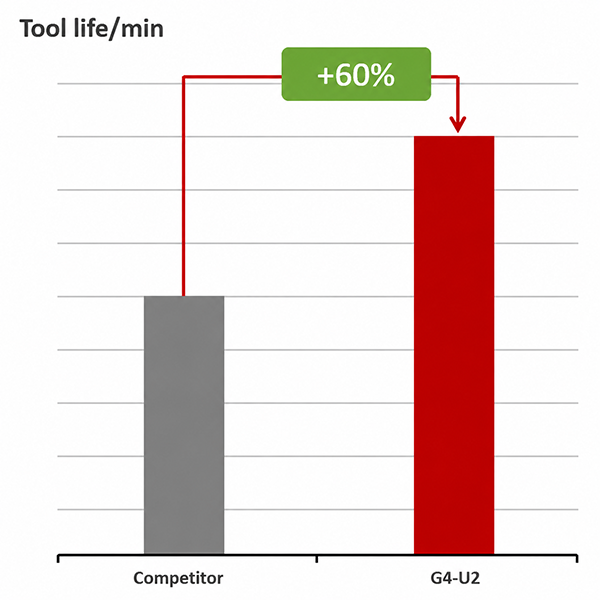
• GFOUR-U2 საფარი Competitor1-თან შედარებით ჭრის ხანგრძლივობას 70%-ით ზრდის.
თარიღის წყარო: ჰუაშენგის ჭრის ცენტრი
GFOUR U სერიის გამოყენება მძიმე დატვირთვის ფრეზირებაში
ხელსაწყოს თარიღი:
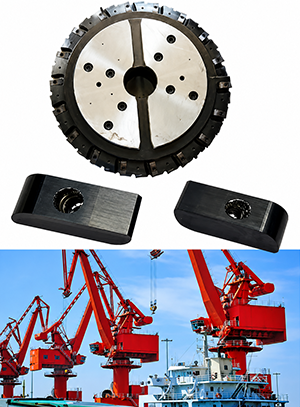
LNCX1906-CR3.5
LNCQ190906-CR5
სამუშაო ნაწილის მასალა:
• C45
ტესტის პირობები:
• პორტის დანადგარების გარე მექანიზმების ფრეზირება
• ჭრის სიჩქარე: Vc = 120 მ/წთ
• მიწოდების სიჩქარე: Fn = 90 მმ/რ
• გაგრილების მეთოდი: ჰაერით გაგრილება
ტესტის შედეგები:
ინსტრუმენტმა ნორმალური ცვეთა აჩვენა.
ხელსაწყოს სიცოცხლის ხანგრძლივობამ LM საფარის ხანგრძლივობას 60%-ით გადააჭარბა.
მონაცემთა წყარო:
საბოლოო მომხმარებელი
GFOUR S სერიის გამოყენება მცირე დიამეტრის ხელსაწყოებში
ხელსაწყოს ტიპი:
• D1R0.5
სამუშაო ნაწილი:
• SKD11 (60HRC)
ტესტის პირობები: სახის დაფქვა
• ჭრის სიჩქარე Vc = 56.52 მ/წთ
• კვების Fz = 0.022 მმ/ზ
• ჭრის სიღრმე Ap = 0.02 მმ
• ჭრის სიგანე Ae = 0.025 მმ
• გაგრილების მეთოდი: ჰაერით გაგრილება
ტესტირების შედეგები:
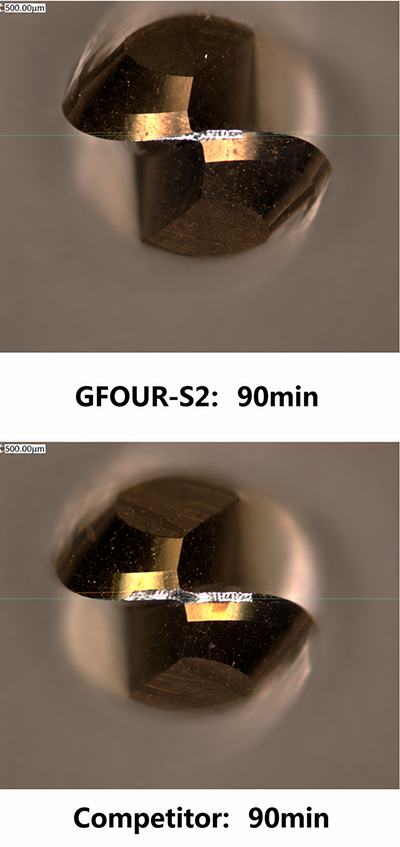
ხელსაწყოს შეცვლის კრიტერიუმები: ფლანგის ცვეთა 30 მკმ-ს აღემატება
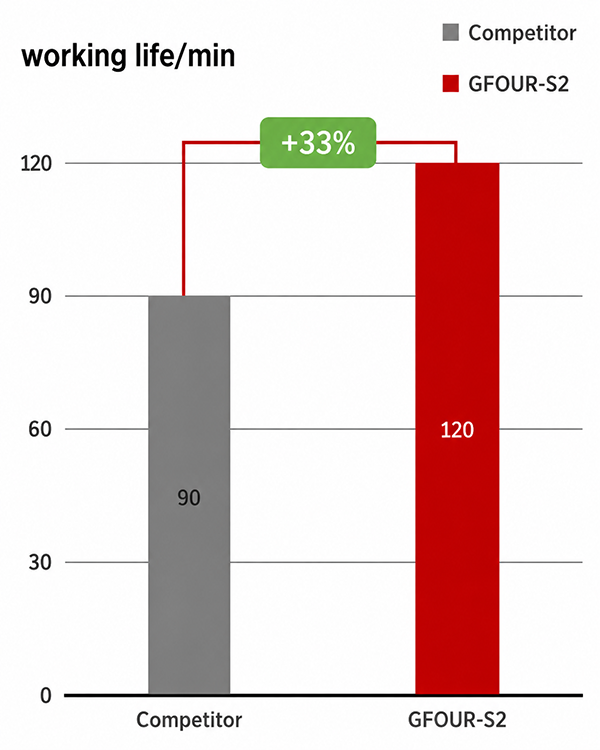
GFOUR-S2 საფარი კონკურენტ BDR-თან შედარებით ხელსაწყოს 33%-ით ხანგრძლივ ვადას უზრუნველყოფდა და ცვეთის დაბალი მაჩვენებელი ჰქონდა.
მონაცემთა წყარო: საბოლოო მომხმარებელი
GFOUR U სერიის გამოყენება მძიმე დატვირთვის ფრეზირებაში
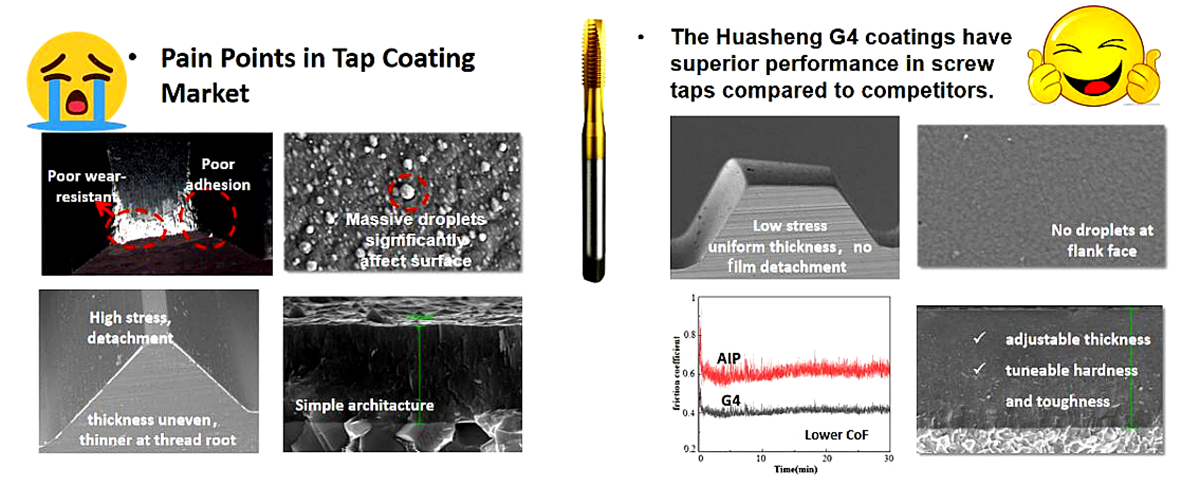
GFOUR საფარი ხასიათდება დაბალი დაძაბულობით, გლუვი ზედაპირით და რეგულირებადი სიმტკიცითა და სიმტკიცით, რაც ეფექტურად ებრძვის ხრახნიანი ონკანების ცვეთამედეგობასა და ნაპრალების არასაკმარის ევაკუაციასთან დაკავშირებულ პრობლემებს.